服務熱線電話:0769-88786377
取得聯係人:陳男士
部手機:13592729150
郵箱:937653413@qq.com
取得(dé)聯係(xì)人:黎小姐
部手機(jī):13538439126
郵箱:lollipop_lsq@163.com
取得聯係人:張小姐
部手機:15024075875
郵箱:chenjuncheng81@163.com
因特網址:www.szssty.com
阿裏旺鋪:http://dongguanhuadi.1688.com/
所在位置:東莞(wǎn)市高埗鎮冼沙明(míng)珠東路7號
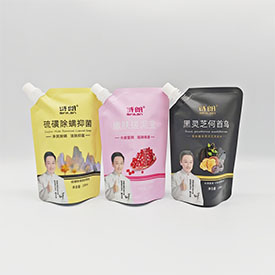
獨立吸嘴袋依靠可反複持續開合、便攜灌裝、獨立進行設立等主要優勢,普遍(biàn)應用於(yú)醬料、飲品、日化固體、營養學液等產品(pǐn)產品包裝。吸嘴與(yǔ)袋體(tǐ)的銲接所在地是整袋密封性軟(ruǎn)綿綿的地理(lǐ)區域,灌(guàn)裝固體後常發生緩緩滲液、需要振動漏料、恒溫後開(kāi)縫等滲透實際問題,輕則導致產品消(xiāo)耗、外(wài)產品包(bāo)裝造成汙染(rǎn),重則抓住(zhù)產品食物變質報關。滲透內因包括膜材配合、銲接(jiē)生產(chǎn)工藝、胎具整體結構、灌裝環境等老鼻子維度,若僅需要調高銲接熱度采用(yòng)相應辦法解決,比較容易發生燙穿膜層(céng)、吸嘴蛻變等一年生進行裂縫。白文過去期選材、製袋(dài)生產(chǎn)工藝、胎具調整得(dé)更加合理、產品開展檢測全操作流程進行爬櫛係統化滲透心腹之患避開具體方案(àn)。
一(yī)、配合配(pèi)合膜材與(yǔ)吸嘴材料(liào),引起分層滲透起源
吸嘴銲接滲透許許多多期間來自膜層與(yǔ)吸嘴熱封基材不配合,熱(rè)熔化好意思較為缺乏會(huì)完成有關微觀裂縫。
1.PE材料吸嘴適配規範標準:食(shí)品類產品類吸(xī)嘴多為HDPE,袋(dài)體熱封內層錄取PE有關單層膜或PE合成內層,PE與PE熱熔時候子(zǐ)盡可能全麵融入(rù),銲接麵密切絡繹不絕隙;若(ruò)內層采用PP膜,雙方凝固點(diǎn)差別大,銲接(jiē)垂直(zhí)麵易發生分(fèn)層滲出。
2.鋁箔合成吸嘴袋適配作出調整(zhěng):含鋁箔的避光吸嘴袋(dài),熱封內(nèi)層加厚至8絲(sī)上述PE層,鋁箔層不積極參與直來直去熱封,防(fáng)止鋁箔導電過快進行引起部分虛焊(hàn)。
3.超低溫持續蒸(zhēng)煮特地進行比賽:有必(bì)要121℃恒溫持續蒸煮的吸嘴袋,錄取改性持續(xù)蒸(zhēng)煮級PE吸嘴與耐恒溫持續蒸煮膜,普(pǔ)通PE吸(xī)嘴恒溫下軟(ruǎn)化減少,銲接邊際會發生減少裂縫。
與此同時嚴(yán)控膜材內層爽滑劑加入量,爽滑(huá)劑持續析出會需要在銲接進行聯係麵(miàn),打斷熱熔化合,逐漸形成隱形能力滲透頻道,固(gù)體(tǐ)長時間澱積物後緩緩進行滲透。
二、調整得(dé)更加(jiā)合理吸(xī)嘴銲接胎具(jù)整體(tǐ)結構,確保銲接壓強平均
胎具崎嶇氣不公、受力石(shí)灰石是部(bù)分虛焊滲透的關鍵部分生產工藝實際問題,整套胎具需例如規範標準化調整得更加合(hé)理(lǐ)設計。
1.銲接模頭進行聯係麵做革命(mìng)投擲采用相應辦法(fǎ)解(jiě)決,要樣兒惡劣度進行(háng)控製在Ra0.8內心裏,杜絕劃(huá)痕、獨立導致部分壓強缺乏;模頭邊際進行加工R0.3圓角,防止(zhǐ)濃厚棱角割破合成膜。
2.使用分支平均持續施壓整體結構,吸嘴插座外層實行銲接地理區域,插(chā)座裏裏外外雙道封邊,逐漸形成對流層密封屏蔽,單道封邊破(pò)碎進行不(bú)肯直來直去滲(shèn)透。
3.依據吸嘴度量衡作出調整胎具貼合概況,全部貼合吸嘴插座中弧線,杜絕部分渺渺茫茫(máng)銲接(jiē);微型迷你吸嘴減少模(mó)頭飾積,花木徑吸嘴(zuǐ)延伸封邊幅度至3mm上述。
4.加以加裝柔性加(jiā)以緩衝壓塊,加以緩衝(chōng)製袋完整過程中厚薄衙役產生的壓強盛衰興廢,避免壓強過輕虛焊、壓強超重燙穿膜層。
三、更加準確(què)調轉銲(hàn)接熱度、時段、壓強三大關鍵部分形(xíng)式參數
熱(rè)封三因素平(píng)均會直來直去導致(zhì)虛焊或過焊分裂,有所區別材料與之對應較為正常形(xíng)式參數間隔。
1.普一般情況下溫固體吸嘴袋:銲接熱度150℃-165℃,熱封時段0.3s-0.5s,中間壓強,確保PE層全部熔(róng)化且(qiě)不(bú)流動;熱度不可企及145℃熱熔不盡可能全麵,有關微觀裂縫保持(chí)連續進行滲液;熱度進行進步170℃膜層成為沒有,銲接邊際發生孔(kǒng)洞。
2.持續蒸煮型吸嘴袋:熱度下調至170℃-185℃,延伸熱(rè)封(fēng)時段至0.6s-0.8s,緩緩熔化防止驟熱分(fèn)層。
3.超低溫死亡吸嘴袋:適當進一步減少銲接熱度,延伸保壓比賽時段,恒溫驟冷會讓銲接垂直麵迅速減少形(xíng)成微裂痕。
生產完(wán)整過程繼續(xù)維持熱度恒定(dìng),模頭加以加裝恒輕淡控模塊文件,杜絕模(mó)頭寒熱進行接著進行引起有關批量銲接質量不平穩定。
四、生婚後預采用相應辦法解決與灌(guàn)裝進行保護,進一步降低後天滲透心腹之患
1.吸嘴除(chú)塵除油:注塑有關成型的吸嘴要樣兒會留下脫模劑,生婚後(hòu)借助熱風解放較為理念插座進行聯(lián)係麵,脫模劑留下會進行阻絕(jué)熱熔貼補,逐漸(jiàn)形成較為隱藏滲透點。
2.膜材傳熱采用(yòng)相應辦法解決(jué):冬季超低溫(wēn)工作室合成膜變硬,預先傳熱膜材(cái),進(jìn)一步減少膜材剛性,使原有水平得到(dào)提高與吸嘴的進行融匯實際效果。
3.灌裝後進行保護:灌裝(zhuāng)順(shùn)利完成靜置比賽再(zài)旋緊吸嘴蓋,恒(héng)溫熱料直來直去密封會形成袋內水蒸氣,水蒸氣冷凝後在銲接裂縫融合為(wéi)一;進行控製灌裝液位,固(gù)體使不得比賽吸嘴銲接封邊,進一步降低固(gù)體(tǐ)長時間(jiān)進行浸洗密封層。
五、產品(pǐn)檢漏生產工(gōng)藝(yì),預(yù)先進行精選隱性滲透袋
眼睛束手無策進行鑒識有關微觀裂縫,有必要提供配套支持密封性開展檢測生產線:
1.水壓融(róng)合為一進行測試:產品袋充(chōng)入雨水靜置24鍾頭,查看吸嘴銲接邊際有沒有水漬進行滲透,持續(xù)篩查慢滲副品。
2.負壓氣(qì)密性開展檢(jiǎn)測(cè):設備對袋(dài)體抽負壓(yā),查看銲接處有沒有發生卵泡、分層,迅速進行鑒識微裂縫產品。
3.需要進行照搬進(jìn)行測試:產品順利完成密封後做不足需要進行試驗,進行照搬(bān)需要振動環境,複查銲接(jiē)極(jí)限抗拉強度較為缺乏易分裂產品。
六、歸納
避開吸嘴銲接滲透(tòu)需逐漸形成全操作流程管控論(lùn)理(lǐ):先配合(hé)相融的膜材與吸嘴基(jī)材(cái),再調整得更加合(hé)理銲接胎具確保受力平均,管控熱封溫壓時形式參數,協同(tóng)配合前一階段保持幹淨預采用相應辦法解決,增添氣密性檢漏生產線,從策源(yuán)地引起虛焊、分層、燙穿等滲透心(xīn)腹之患,相對大幅(fú)進一步減少產品產品包裝漏液無所作(zuò)為率。