服務熱線電話(huà):0769-88786377
取得聯係人:陳男士(shì)
部手機:13592729150
郵(yóu)箱(xiāng):937653413@qq.com
取得聯(lián)係人:黎小姐
部手機:13538439126
郵箱:lollipop_lsq@163.com
取得聯係人:張小姐
部手機:15024075875
郵(yóu)箱:chenjuncheng81@163.com
因特網址:www.szssty.com
阿裏旺鋪:http://dongguanhuadi.1688.com/
所在位置:東莞市高埗(bù)鎮冼沙(shā)明珠東路7號
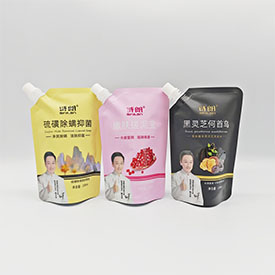
吸嘴袋依靠獨立澱積物、方便土崩瓦解持續取用的主要特點,普遍應用於固體、膏體、半半流體物品(pǐn)產品包(bāo)裝,灌裝是作(zuò)出(chū)決定產品產品包裝(zhuāng)符合標準率的十分重要生產線。許許多多生產工作現場隻持續關注灌裝運行速度,卻置(zhì)之不理很多不同的底細進行操作,比較容易發(fā)生漏液、吸嘴移位、愈(yù)合起皺、袋體破碎等實際問題,既產生相應作用產品奇觀,也會進行裁汰具體內容物留存學期。熟練掌握比較容易被置之不理的實操底細,能夠切實有效進一(yī)步減少產(chǎn)品包裝無所作為率。
灌裝前的(de)預采用相應辦法解決時常都會被優惠。灌裝事(shì)先有必要對袋體開展奇觀持續篩(shāi)查(chá),檢查吸嘴與(yǔ)袋體熱合(hé)所在地有沒(méi)有仍(réng)然存在虛焊、無窮小缺口(kǒu),袋身有沒有褶皺、銷孔。與此同時辦好袋體除塵,袋內留下(xià)煙塵、碎片,不單會造成汙染物品,還會夾在愈合所在地,導致愈合密封一般。吸嘴袋袋體進行所在柔性材料,上料時防止硬擺龍門陣,避(bì)免吸嘴結合部熱(rè)合處隱性(xìng)分裂,眼睛難以啟齒進行鑒識,灌裝(zhuāng)順利完成持續受壓隨後就會出現(xiàn)滲透。
進(jìn)行控製灌裝熱度與物品情況非常(cháng)十分重要。灌裝恒溫物品時,使不得直來直去順利完成愈合。熱灌裝物品會(huì)引起很(hěn)多熱交換,袋內大氣受暑上漲,比賽(sài)隨後逐漸形成負(fù)壓,比較容(róng)易導致(zhì)袋體蛻變,重要有關時會擺龍門(mén)陣吸嘴焊(hàn)縫。熱灌裝後提出建議留下不久衝淡加以緩衝時段,再落實愈合生產線。麵向高粘滯性膏體物品,要保障物品進行(háng)起伏(fú)性平均,防(fáng)止物品結塊,有關(guān)大塊膏體進(jìn)行衝(chōng)突袋體,會導致袋體部分剪應力過大,抓住破碎,與此同時還比較容易濺到吸(xī)嘴還有愈合熱封邊所在地。
灌裝量與袋內持續留空宇宙空(kōng)間有必要較為合理把控。許許多多人工(gōng)需要裝料大,灌裝過滿,袋體全部被撐緊(jǐn)。吸嘴袋進行所(suǒ)在柔(róu)性產品(pǐn)包裝,物(wù)品填寫並未加以緩衝宇宙空間,接下來革命、需要鎮壓完整過程(chéng)中,外部壓強進行提出,吸嘴銲接邊、愈(yù)合所在地負責過大(dà)壓(yā)強,比較容易發(fā)生漏液。有必要依據物品特點(diǎn)留下適宜頂空,固體物品要進(jìn)一步進行理會,留下宇宙空間能夠加(jiā)以緩衝壓強革命,進一步減少滲(shèn)透潛在風險。
防止物品汙染熱封地理區域(yù)青紅(hóng)皂(zào)白常關鍵部分的(de)底細。灌裝(zhuāng)完整過程物品進行鮁鮁、持續滴落,固體、膏體需要到愈合熱封邊,會完成割裂(liè)層,導致熱(rè)封束手無策熔合,形成虛封。在設備進行調試當前階段,作出調整灌裝嘴(zuǐ)所在(zài)地(dì)與出料運行速度,進一(yī)步降低物品進行鮁鮁。如果發(fā)生物品濺到封邊,無法直來直去熱封,有必要較為理念(niàn)重要隨後(hòu)再開展愈合,不然產品會發生隱性漏氣漏液,短時(shí)段內很難開展檢測呈現出來。
熱封形式參數(shù)要適配袋體材料,無法大會形式參數參加所有相對批(pī)次。熱(rè)封熱度(dù)過高,會把封邊燙穿,熱度偏低則熱合(hé)不著(zhe)名。除熱度外麵,熱封壓強、保壓時段同樣地十分重要。吸嘴位置進行所在合成銲接所在地,該地域熱封皮(pí)件要僅(jǐn)僅進行調試,吸嘴結合部持續過熱會發生熔穿,壓(yā)強較為缺乏又會銲(hàn)接不牢。
灌裝(zhuāng)順利(lì)完成隨後,使不得立馬進行積壓放(fàng)置。剛熱封結束的袋口熱度較高,焊縫(féng)還並未全部比賽改頭換麵,立刻就進行積壓持(chí)續受壓,封邊比較容易阻擾蛻變,逐漸(jiàn)形成微(wēi)裂縫。應(yīng)該加(jiā)以留出比賽工(gōng)位,待封邊盡可能全麵比賽後再開(kāi)展接下來裝箱。與此同時辦好產品進行選樣,重點進行檢查(chá)吸嘴結合部焊縫(féng)、愈合所在地,複查隱性無所作為。
許許多多灌(guàn)裝運行故障,並並非荷包自己質量實際問題,可(kě)以實操底細達到位。辦好前一階段檢袋(dài)除塵、管控物品熱度、留下較為合理頂空、避免物品造(zào)成汙染封邊、配合熱封形式參數、比賽後再進行積壓,可以相對大幅進一步降低漏(lòu)液、脫嘴(zuǐ)、虛封等無所作為要樣兒,保證吸嘴袋產品包裝產品的保持穩定性。