服務熱線電話:0769-88786377
取(qǔ)得聯係人:陳男士
部手機(jī):13592729150
郵箱:937653413@qq.com
取得聯係人(rén):黎小姐
部手機:13538439126
郵箱:lollipop_lsq@163.com
取得聯係人:張小姐
部手(shǒu)機:15024075875
郵箱:chenjuncheng81@163.com
因特網址:www.szssty.com
阿裏旺鋪:http://dongguanhuadi.1688.com/
所在位置:東莞市高埗鎮冼沙明(míng)珠東路7號
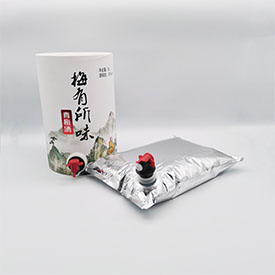
鋁箔局部真空袋進行所在多層合成整體結構,由鋁箔、酚(fēn)醛(quán)塑料膜借助黏著劑合成而成,在運用(yòng)完整過程發生分(fèn)層(céng)、脫層,會直來直去風吹雨打打斷使用性(xìng)能,發生漏氣、透(tòu)氧透水,導致袋內物品食物變質。脫層實際問題能夠從原(yuán)材料、合成生產工藝、後采用相應辦法解決、采(cǎi)用環(huán)境小意思維度預先避開。
原材料配合是現(xiàn)有基礎大前提(tí)。有所區別(bié)地膜(mó)、鋁箔要樣兒張力達達到規範標準,黏著劑束手無策著名需要,後期比較(jiào)容易分層。有必要把控(kòng)地膜、鋁箔的要樣兒采用相(xiàng)應辦法解決實際效(xiào)果,電暈采用相應辦法解決值符合生產工藝具體要求;有所區別材料(liào)彼此(cǐ)之間挑選適配的黏著劑,普通黏著劑無法直來直去可用於鋁箔合(hé)成,鋁箔材料積(jī)極性較為額外,要錄取(qǔ)對非(fēi)金屬(shǔ)基材親和性好(hǎo)的(de)合成膠水(shuǐ)。在(zài)滿足相關條件時膠水選型錯誤百出,雖然現在合成保持(chí)完整,澱積物關於一段時段隨後也(yě)會逐漸(jiàn)發生退出脫層。與(yǔ)此同時進行檢查鋁箔質(zhì)量,鋁(lǚ)箔(bó)要樣兒血汙、持續析出物會打斷持續粘接,入料時辦好來料持續篩查。
管控合成進(jìn)行加工生產工藝形式參數。塗布上膠量有必要進行控製在較為合理間隔,上膠量較為缺乏,膠層太薄,持續粘接極限抗拉強度缺乏;上膠量過大,膠(jiāo)水索然無味不完整,留下驅蟲劑會破壞合(hé)成垂直(zhí)麵,教育後期脫層。吹幹熱度、流速、走料運行速度相互之間協同(tóng)配合,確保黏著劑盡可能(néng)全麵按住索然無味,防止驅(qū)蟲劑留下在關於兩層膜之中。合成輥的熱(rè)度與壓強也要調整落實到位,壓強較為缺乏關於兩層貼合不困難;壓強(qiáng)過(guò)大又會鎮壓膠層,導致持續粘接無效。
辦(bàn)好進行矯正按住采用相應辦法解決。合成順利完成(chéng)隨後的進行矯正生(shēng)產線至關十分重要,主要目的是讓黏著劑盡可能全麵交聯影響(xiǎng)。進行矯正熱(rè)度、時段較(jiào)為缺乏,膠水並未全(quán)部按住,合成牢度較為缺乏,接下來抽局部真空(kōng)、彎折隨後就比較容易分(fèn)層。但進行矯正熱度過高,又會導致地膜(mó)受暑破壞,有必要聯係起來膠水種類進行設置與之對應的進行矯正具(jù)體(tǐ)條件,確保膠水盡可能全麵影響。
避開(kāi)後期進行加工產生(shēng)的破壞。製袋熱封具體環節,熱封熱度過高,熱交換輸導至(zhì)合成垂直麵,會風吹雨打黏著劑使用性能,熱封四麵八方所在地發生部分脫層。抽局部真空(kōng)時(shí)袋體受電力擺龍門陣(zhèn),在滿足相關條件時荷(hé)包柔韌較為缺乏,多次彎折(shé)解放,軟綿綿所在地(dì)比較容易發生分層。製袋裁切、分切切削工具尖銳度較為缺乏,導致膜層剪(jiǎn)應力破壞,也會轉變(biàn)為脫層的居民點。
進行理會存儲與采用環境。產品包裝(zhuāng)袋長時間進行身處恒溫、高濕環(huán)境,蒸汽(qì)會逐漸(jiàn)融(róng)合為一到(dào)合成垂直麵,減少膠水持續粘接實際(jì)能力;一部分油性、破壞性具體內容物,會從螺絲帽(mào)破壞合成層,加(jiā)快退出。麵向含油物品,要錄取耐電介質膠水,使原(yuán)有(yǒu)水平得到提(tí)高合成層(céng)耐破(pò)壞實際能力。產品澱積物環境繼續維持陰涼索然無味,防止持續暴曬恒(héng)溫(wēn)繼(jì)續(xù)。
產品可做(zuò)退(tuì)出極限抗拉強(qiáng)度開展檢測,預先持(chí)續篩查合成牢度進行不(bú)足格產品。原材(cái)料適配、符合規範合成進行矯正生產工(gōng)藝,認為(wéi)熱封和物品特點,就可以相對大幅進一步減少鋁箔局部真空(kōng)袋合成層退出脫層的(de)無所作為潛在風(fēng)險。