服務熱線電話:0769-88786377
取得聯係人:陳男士
部手機:13592729150
郵箱:937653413@qq.com
取得(dé)聯(lián)係人:黎小姐
部手機:13538439126
郵箱:lollipop_lsq@163.com
取得聯係人:張小姐
部手機:15024075875
郵箱(xiāng):chenjuncheng81@163.com
因特網址:www.szssty.com
阿裏旺鋪:http://dongguanhuadi.1688.com/
所在(zài)位置:東莞(wǎn)市高(gāo)埗(bù)鎮冼沙明珠東(dōng)路7號
鋁箔袋在抽局部真空完整過程中形成起皺要樣兒較(jiào)比經常出現,重點與產品包裝物幾何形狀、袋材整體結構、抽氣運行速度及(jí)熱封生產工藝(yì)相關。起皺自(zì)己不要然進行引起密封使用性能需要,但若皺紋位置正(zhèng)處在熱封地理區域,或(huò)許產生相應作用(yòng)愈合質量,接著產生相應作用保鮮實際效果。
鋁箔(bó)局部真空袋多使用PET/AL/PE或NY/AL/CPP等合成材料,在(zài)這當中(zhōng)鋁箔層(céng)雖具有高打斷(duàn)性,但比例尺性比較而言更(gèng)加較差,比較容易在負壓(yā)情況(kuàng)下逐漸形成皺折。一部分麵子類、細顆粒物類產品在抽局部真空有關時會進行齊集在袋底或邊角,導致部分(fèn)剪應力進行齊集(jí),進而進行引起袋體蛻變。
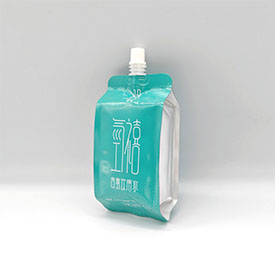
起皺在滿足相(xiàng)關條件時非封邊疆(jiāng)域,一般情況下進行不肯產生相應作用外部氣密性。抽局部真空具體程度較高時,為使原有能(néng)力變得更強密封實際效果,提出建議使用雙道或關於三道熱封。一部分(fèn)產品包裝設備也具有緩抽緩封具(jù)體功能,無(wú)助於於(yú)躡足潛蹤袋材(cái)剪應力,進一步(bù)減少褶皺逐漸形成蓋然性。
為防止因起皺(zhòu)產生相(xiàng)應作用感觀或接下來堆碼,可錄取厚(hòu)薄更高、挺度更強的合成鋁箔袋,或作出調整袋型(xíng)度量(liàng)衡使產品包(bāo)裝更貼合具體內(nèi)容物。若包含外經(jīng)外貿說道、自動化裝扮箱等操作流(liú)程,袋體奇觀平坦性也轉變為十分重要勘察元素。
總的來(lái)看,適當起皺不組成質量心腹之患,但若產(chǎn)生相應作用密封更為完(wán)整(zhěng)性或產品中心,應(yīng)借助生產工藝作出(chū)調整和材料調整得更加合理給予進行控製。